
Lean manufacturing en confección: el SAM y el 95% de tiempo que se pierde en esperas, con Felipe Gómez
Felipe Gómez explica qué es el SAM, por qué el 95% del tiempo de ciclo tradicional es espera, y cómo el Lean vuelve competitiva a una planta de confección.
Felipe Gómez, ingeniero de producción con más de 20 años asesorando fábricas de confección, explica en Negocios de Moda por qué el sistema de producción que domina Colombia sigue siendo el de Henry Ford de 1915, y por qué el 95% del tiempo de ciclo en ese sistema son esperas, no trabajo.
Gómez es consultor desde 2002, profesor y asesor de más de 500 empresas en sistemas de producción. Colabora con GAT en proyectos de ingeniería, incluido un ejercicio hecho en conjunto durante Colombiatex. Escucha el episodio en Spotify.
Qué es Lean, más allá del nombre
"El Lean, precisamente el nombre, es eso: no es esbelto, es que no haya excesos", explica Gómez. No es solo un tema de producción: es una manera de trabajar. Es un sistema de "halar" que arranca en las ventas, calcula capacidades hacia atrás y produce al ritmo real de lo que se vende, con ciclos cortos entre la orden y el producto terminado. Lo creó Toyota, en oposición al sistema tradicional de "empujar por proceso" que Henry Ford diseñó en 1915 sobre los estándares de tiempo de Frederick Taylor. Colombia, dice Gómez, sigue produciendo con ese sistema de 1915, y encima sin medir tiempos.
El SAM: lo que convierte el costo en algo negociable
El SAM (Standard Allowed Minute) es lo que debería tomar cada operación de la confección. Se mide con cronómetro, mínimo cinco ciclos, o con tablas de tiempos predeterminados, y se ajusta un porcentaje por fatiga, cambios de hilo o pausas. No es un número fijo: depende del método. Con el SAM se calcula la capacidad instalada, la eficiencia, el balanceo de la planta y, sobre todo, el costo real por prenda. El costo deja de ser una imposición del cliente para hacer las cosas a mitad de precio y pasa a ser un tema de ingeniería, con argumentos: "se vuelve algo consistente y negociable", resume Gómez.
El 95% del tiempo de ciclo son esperas
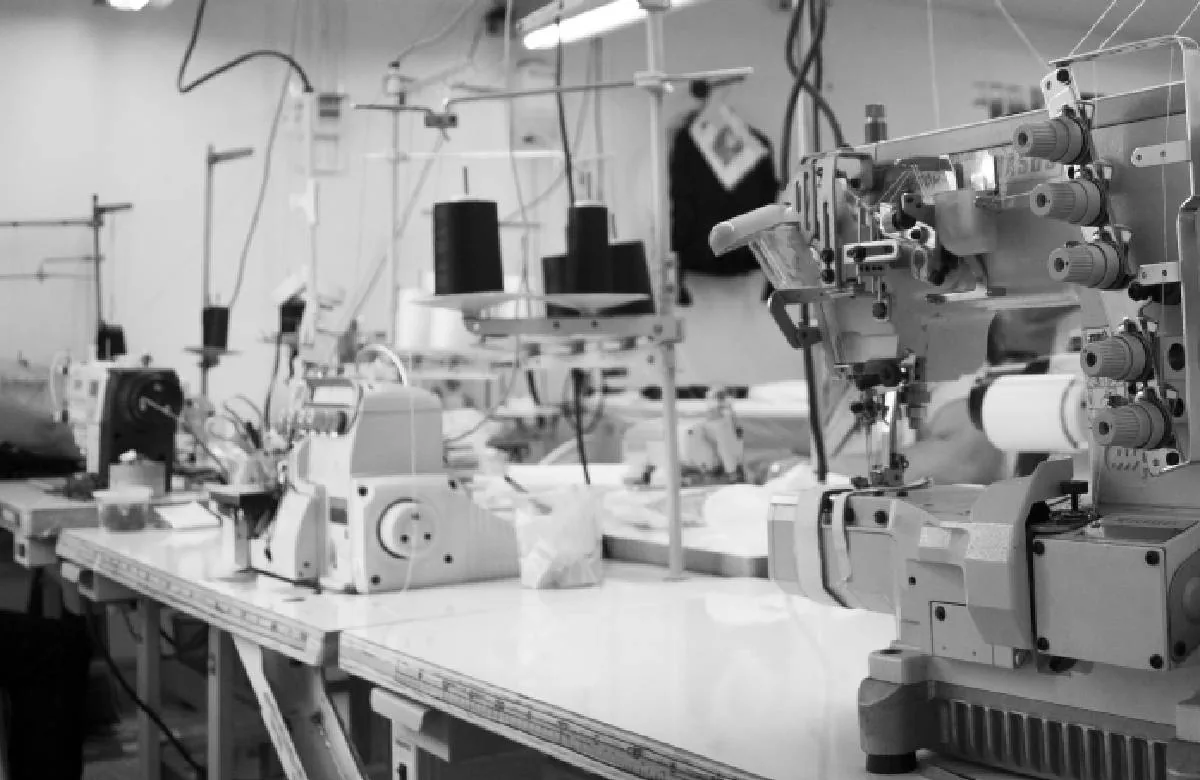
En el sistema tradicional, el tiempo de ciclo es casi todo espera: inventario en proceso que no avanza. Un módulo Lean de diez personas puede tener la prenda en cero a las seis de la mañana y estar despachando a las seis y media. El ejemplo que Gómez cuenta es un bolso hecho para Colombiatex: SAM de 1,6 minutos, y salió empacado en un minuto con dieciséis segundos, con el método de "Lean de pie" (una unidad a la vez, mano a mano) frente al "Lean sentado" (paquetes de cinco o diez piezas, donde cada unidad espera al resto del lote).
Por qué la mayoría de plantas en Colombia no mide su SAM
Desde talleres de cinco personas hasta plantas de dos mil operarios, la mayoría no calcula su SAM. Sin ese número se paga al destajo o con incentivos mal calculados, lo que genera huecos de flujo de caja. Cuando una empresa mezcla maquila y marca propia sin medir, la marca propia termina pagando la ineficiencia de la planta sin que el dueño lo note. La teoría dice que un equipo de una sola prenda no debería pasar de doce personas: equipos más grandes se dispersan y las ineficiencias aparecen solas.
Nearshoring y hacia dónde va el Lean
Gómez ve una oportunidad clara en el nearshoring: Estados Unidos quiere comprar más en Latinoamérica que en Asia, y las plantas que ya midieron su SAM llegan con una ventaja de costo real, no adivinada. El mismo principio Lean se está moviendo hacia el desarrollo de producto: tecnología 3D y avatares para tener la muestra inicial más clara antes de cortar tela, más automatismos que reducen movimientos del operario.
Preguntas frecuentes sobre lean manufacturing en confección
¿Qué es el SAM en la industria de la confección?
El Standard Allowed Minute: el tiempo que debería tomar cada operación de coser una prenda. Se mide con cronómetro o tiempos predeterminados, y sirve para calcular capacidad, eficiencia, programación de planta y costo real por prenda.
¿Qué diferencia hay entre el sistema de producción tradicional y el Lean?
El tradicional, creado por Henry Ford en 1915, produce "empujando" por proceso y acumula inventario en cada etapa. El Lean, creado por Toyota, produce "halando" al ritmo de la venta real, con ciclos cortos y casi sin inventario en proceso.
¿Por qué la mayoría de las plantas de confección en Colombia no mide su SAM?
Según Felipe Gómez, va desde talleres pequeños hasta plantas de miles de operarios: sin el SAM se paga al destajo o con incentivos mal calculados, lo que genera problemas de flujo de caja que muchas veces el empresario no alcanza a diagnosticar.
La misma lógica, aplicada a lo que fabricamos
Medir antes de prometer una fecha es exactamente el criterio con el que diseñamos nuestro propio proceso de fabricación de ropa: cada etapa con su tiempo estimado, para que el plazo que le damos a una marca sea un cálculo, no una promesa optimista.
Sigue a Felipe Gómez: LinkedIn.


